包装品质与仓储管理 聚乙烯包光厂的包装服务实践
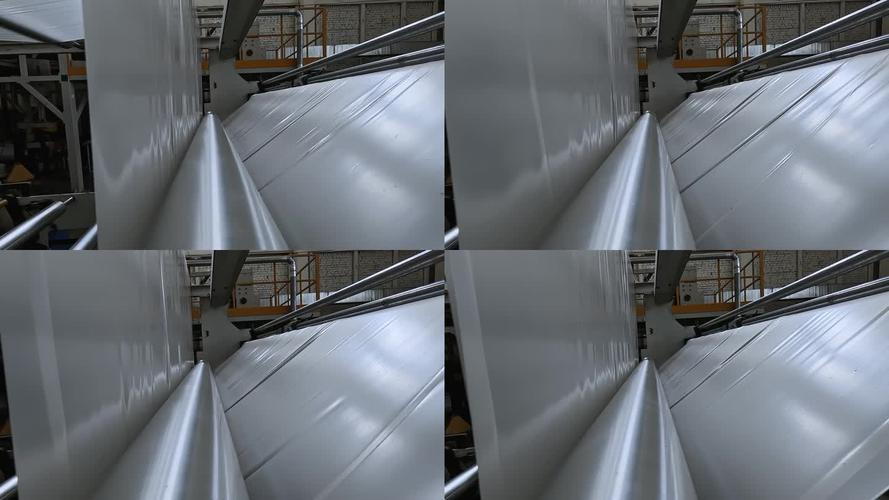
在现代工业制造体系中,包装不仅是产品出厂前的最后一道工序,更是保障产品品质、提升仓储效率、降低物流损耗的关键环节。对于聚乙烯包光厂这类以薄膜、片材等卷材产品为主的企业而言,包装服务的品质直接关系到产品在仓库存储与运输过程中的完好性。本文围绕包装品质、工业工厂仓库管理以及聚乙烯包光厂的包装服务展开探讨,解析如何通过系统化的包装方案实现产品保护与仓储效率的双重提升。
一、包装品质:从材料特性到过程控制
聚乙烯包光厂的产品多为表面经过抛光处理的聚乙烯卷材或片材,这类产品具有易划伤、易受潮、易吸附灰尘的特点。因此,包装品质的核心在于“防护”与“稳定”。包装材料的选择需与产品特性匹配。内层通常采用防静电PE膜或气垫膜,避免表面摩擦产生划痕;中层使用气泡膜或珍珠棉进行缓冲,吸收搬运过程中的冲击;外层则采用高强度拉伸缠绕膜或定制纸箱,提供结构支撑与防尘防潮保护。
包装品质依赖于过程控制。从卷材下线、分切到包装入库,每一环节都需制定标准作业程序。例如,包装前需对产品表面进行清洁度检查,确保无油污与颗粒物;包装过程中控制张力,避免缠绕过紧导致产品变形;包装后对成品进行标识与抽检,记录批次、规格与包装日期。通过首件检验、巡检与终检相结合的方式,将包装不良率控制在合理范围内,从而保证每一件出厂产品都具备稳定的包装品质。
二、工业工厂仓库管理中的包装协同
工业工厂仓库是包装服务的延续与检验场。聚乙烯包光厂的仓库管理需与包装环节紧密衔接,形成“包装—仓储—发货”的一体化流程。在仓库规划上,应根据产品规格与包装形式划分存储区域。例如,对于托盘化包装的卷材,采用重型货架存放,确保堆叠稳定;对于小规格片材,使用周转箱或料架分类存储,便于先进先出。仓库需控制温湿度,避免聚乙烯材料因环境变化产生形变或结露,影响包装内部品质。
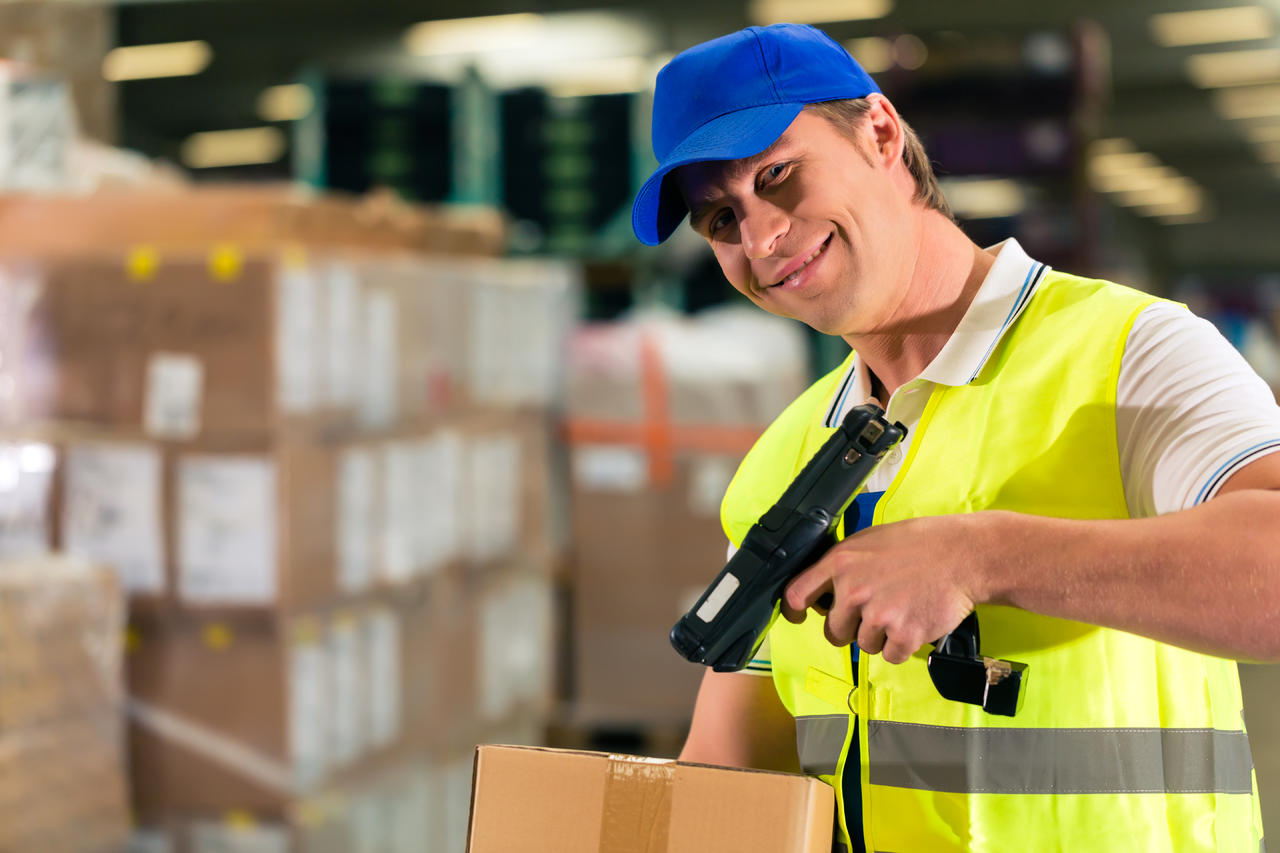
在作业流程上,包装完成的成品入库时,仓库管理系统应同步录入包装信息,包括包装方式、包装数量、生产日期与库位。出库时,根据客户要求选择整托出库或拆零出库,并对包装外观进行二次检查,确保运输途中包装的完整性。定期对库存产品进行包装状态巡检,发现包装破损或受潮迹象及时处理,降低库存损耗。通过包装与仓储的协同管理,工业工厂仓库能够实现空间利用率与作业效率的提升,同时为产品品质提供持续保障。
三、聚乙烯包光厂包装服务的优化方向
针对聚乙烯包光厂的产品特点,包装服务可从以下三个方面持续优化。第一,推行标准化包装方案。根据产品厚度、宽度与客户用途,制定分级包装标准,例如内销产品采用经济型包装,出口产品采用防潮加固型包装,避免过度包装或包装不足。第二,引入半自动化包装设备。如自动缠绕机、封箱机与打标机,减少人工操作差异,提高包装一致性与作业效率,同时降低劳动强度。第三,建立包装质量反馈机制。收集客户与仓库环节的包装问题反馈,定期分析包装破损原因,改进包装材料与工艺,形成持续改进的闭环。
##
包装品质是聚乙烯包光厂产品品质的重要组成部分,工业工厂仓库则是包装服务发挥效用的关键场景。通过科学的包装材料选择、严格的过程控制、仓库与包装的协同管理以及持续的服务优化,企业能够在保护产品品质的提升仓储与物流效率,增强市场竞争力。包装虽为末端工序,却贯穿产品从下线到交付的全过程,值得每一家工业工厂给予足够重视。
如若转载,请注明出处:http://www.maydaydj.com/product/11.html
更新时间:2026-10-28 05:47:32